Cada reajuste en una pieza compleja le cuesta tiempo, precisión y margen de beneficio que no recupera. Si su taller todavía necesita tres o cuatro dispositivos de sujeción para mecanizar cada cara de una pieza, ya lo nota: ciclos más largos, mayor probabilidad de desalineación y retrasos en los plazos de entrega.
Un centro de mecanizado de 5 ejes está diseñado para solucionar este problema: una sola configuración, mayor consistencia y menos retrabajo. Sin embargo, no todas las máquinas de 5 ejes se adaptan a todos los talleres; si se elige la arquitectura incorrecta, se estará pagando por una funcionalidad que nunca se utilizará o se seguirán obteniendo resultados deficientes en las piezas clave.
Seis factores determinan si un centro de mecanizado de 5 ejes justifica su precio superior en su planta:
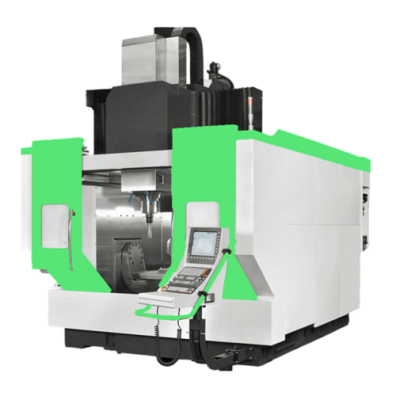
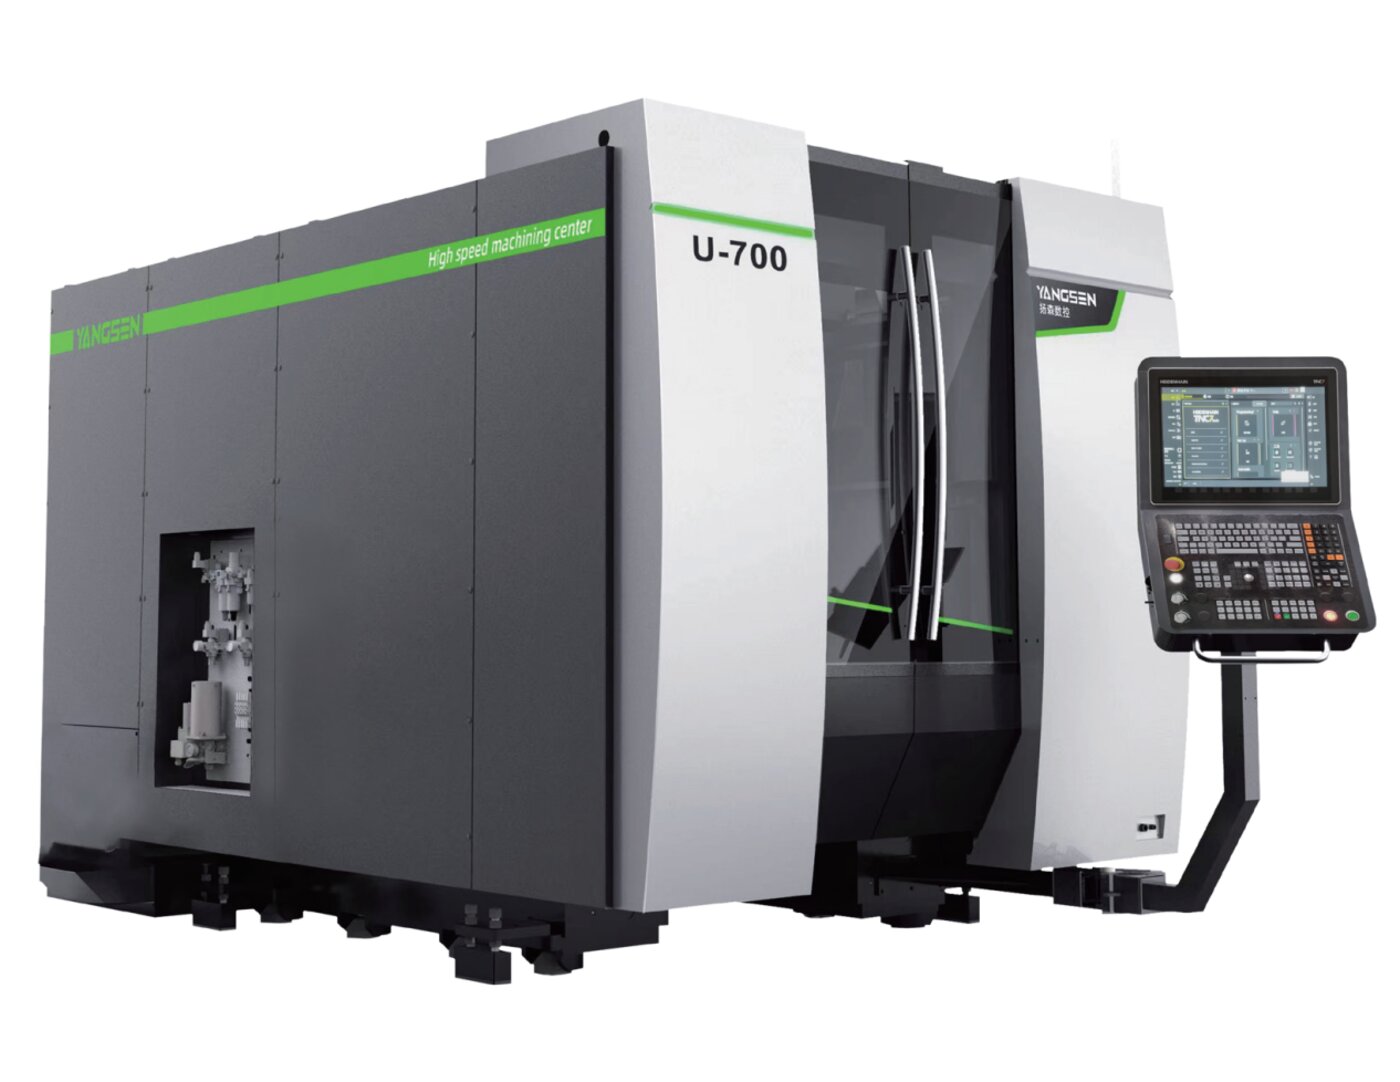
Aquí es donde se ubica la mayor parte de nuestra gama de productos: estructuras de pórtico fijo, de columna móvil y de doble columna, construidas alrededor de una estructura de puente que atraviesa el terreno en lugar de simplemente colocarse sobre él.
Ideal para: Piezas de trabajo grandes o pesadas: bases de moldes grandes, piezas estructurales, carcasas grandes; cualquier cosa demasiado grande o pesada para girar sobre una mesa giratoria.
La contrapartida es el tamaño y el coste: se paga por una máquina más grande y su instalación, independientemente de si cada trabajo requiere esa capacidad. Si sus piezas superan los límites de una mesa estándar, nuestra centros de mecanizado tipo pórtico son por dónde empezar a buscar.
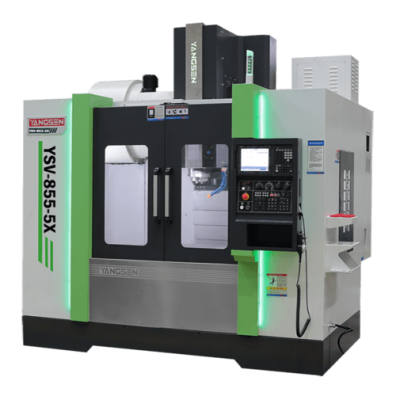
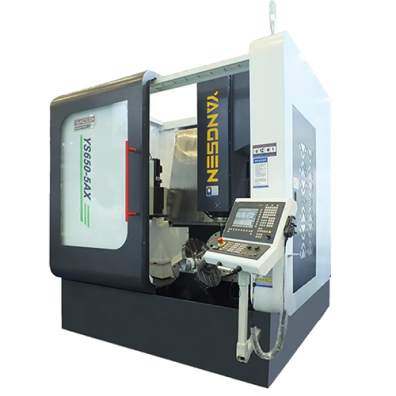
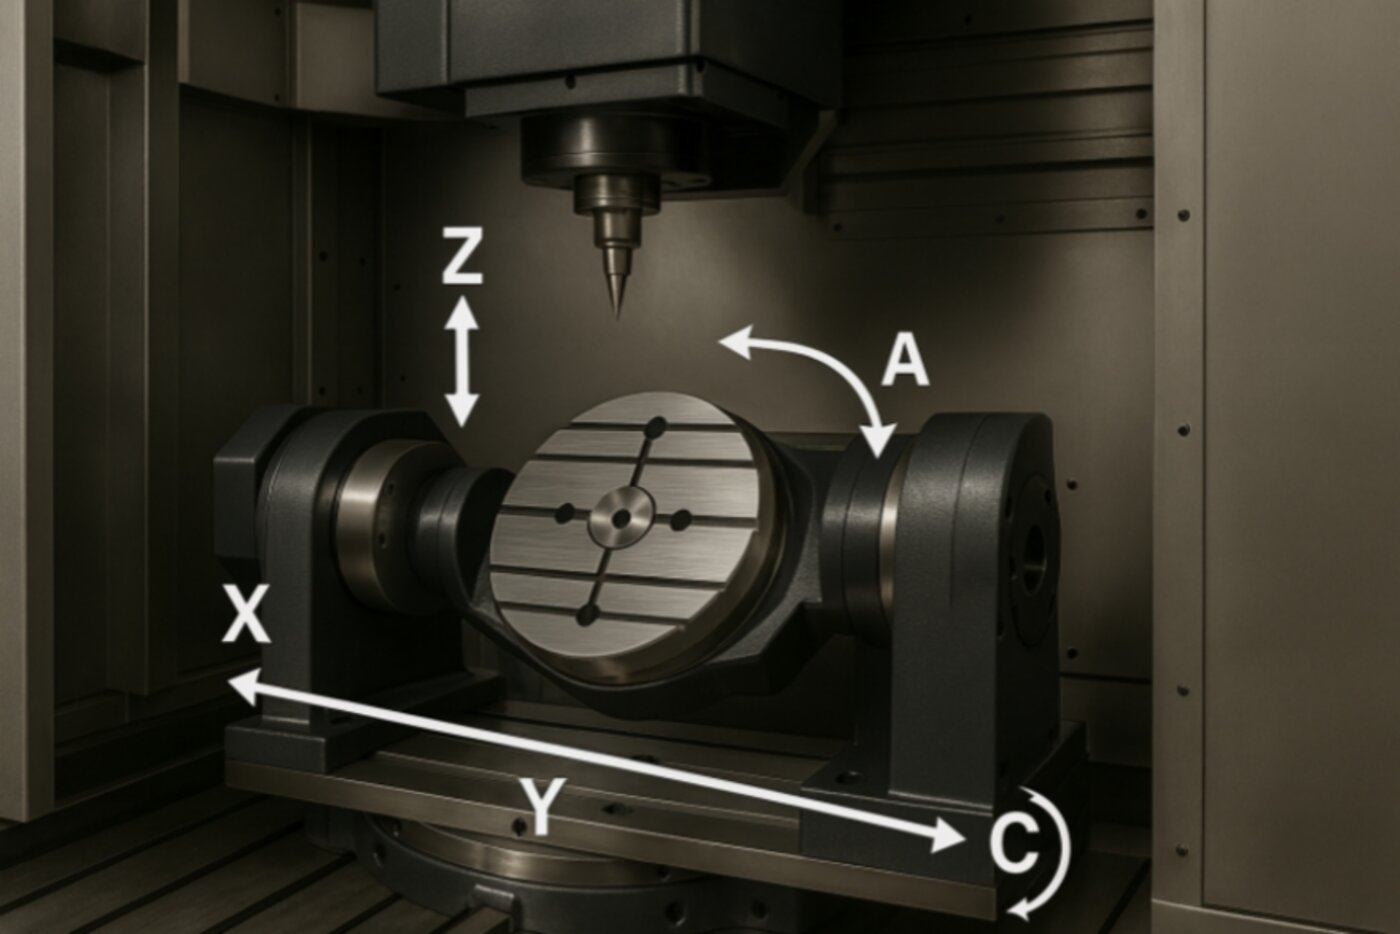
En lugar de mover un puente alrededor de la parte, nuestro centros de mecanizado con mesa giratoria Gire la pieza sobre una mesa giratoria de pivote o de accionamiento directo bajo un husillo fijo, sacrificando el tamaño máximo de la pieza a cambio de velocidad, rigidez y un menor espacio ocupado. La opción más adecuada depende de la máquina que esté utilizando:
|
|
|
|
Modelo | YSU-800-5X | YSV-855-5X | YS650-5AX |
Mesa giratoria | Doble accionamiento de Ø850 mm | Φ650 mm de accionamiento directo (motor DD) | Φ650 mm |
Huso | HSK-A63, 18.000 rpm | BBT-40, 10.000 rpm | HSK-A63, 18.000 rpm |
Carga | 1.000 kg | 800 kg | 200 kg |
Lo mejor para | Piezas medianas más pesadas que requieren una configuración rígida y de alta carga: componentes estructurales, insertos de moldes más grandes. | Componentes médicos y moldes de precisión que requieren indexación rápida y con poca holgura. | Producción de alta variedad y bajo volumen: componentes de moldes de precisión, grabado y fresado. |
Antes de solicitar un presupuesto, compare su pieza con el modelo anterior; un tamaño de mesa incorrecto le costará capacidad o presupuesto que no necesitaba gastar.
Aquí, el cabezal del husillo se inclina sobre dos ejes giratorios mientras la mesa permanece fija; es común en máquinas diseñadas para piezas muy grandes y pesadas, donde girar la mesa no es práctico. Actualmente no forma parte de nuestro catálogo, pero conviene saberlo si está comparando diferentes proveedores.
Un sistema híbrido que divide la rotación entre un eje del cabezal y un eje de la mesa, equilibrando la rigidez con el alcance en máquinas de tamaño mediano. Además, queda fuera de nuestra gama actual; la mayoría de los talleres optan por diseños de pórtico o mesa giratoria como el nuestro.
No todos los trabajos de mecanizado de 5 ejes requieren que la máquina corte en los cinco ejes simultáneamente. Existen dos modos diferentes para trabajos muy distintos, y saber cuál requieren realmente sus piezas puede ahorrarle mucho dinero tanto en la máquina como en la programación.
El posicionamiento 3+2 (también llamado indexado de 5 ejes) bloquea los ejes rotatorios en su posición después de cada movimiento y luego corta con trayectorias de herramienta estándar de 3 ejes desde ese nuevo ángulo. El mecanizado simultáneo de 5 ejes mantiene los cinco ejes moviéndose juntos, cambiando continuamente el ángulo de la herramienta mientras corta.
| Posicionamiento 3+2 | Simultáneo de 5 ejes |
Cómo se corta | Los ejes rotatorios se bloquean y luego se ejecuta una trayectoria de herramienta de 3 ejes. | Los 5 ejes se mueven juntos, de forma continua. |
Lo mejor para | Múltiples caras planas o angulares: soportes, carcasas, la mayoría de las cavidades de moldes. | Superficies curvas continuas: impulsores, álabes, contornos de moldes complejos. |
Programación | Estrategias CAM de 3 ejes más sencillas y estándar | Requiere software CAM avanzado y más tiempo de configuración. |
Impacto típico en los costos | Menor: menos tiempo de programación y planificación de ciclos. | Mayor: programación más compleja, período de prueba más largo. |
Elija el mecanizado simultáneo de 5 ejes cuando la geometría de su pieza lo requiera, por ejemplo, para contornos continuos que el mecanizado de 3+2 ejes no puede alcanzar en una sola trayectoria. Para todo lo demás, el mecanizado indexado de 3+2 ejes ofrece un mejor resultado a un menor costo. Todos los modelos de nuestra gama, tanto de pórtico como de mesa giratoria, funcionan en ambos modos; el factor decisivo es la pieza, no la máquina.
La construcción de la base es fundamental. Busque bancadas de hierro fundido que hayan sido sometidas a un tratamiento de alivio de tensiones —procesos como el recocido o el envejecimiento por vibración— antes del mecanizado final. Una pieza fundida que omita este paso puede deformarse gradualmente bajo el peso de los años de corte, afectando negativamente a todo lo que se construya sobre ella.
El tipo de accionamiento del eje rotatorio influye en el desgaste a largo plazo. Las mesas giratorias de accionamiento directo (motor de par) eliminan los engranajes y los mecanismos de tornillo sin fin que generan holgura tras años de indexación, en comparación con los diseños con engranajes mecánicos.
La protección y el servicio posventa complementan el resto. Las guías selladas evitan que las virutas y el refrigerante entren en las piezas móviles, pero ninguna ingeniería de calidad compensa a un proveedor que no puede dar servicio a lo que le vendió.
La fresadora de 5 ejes adecuada tiene un coste inicial mayor que una fresadora básica de 3 ejes. Aquí te explicamos qué ventajas ofrece esa diferencia.
Cada reajuste supone una oportunidad para introducir errores de alineación. Mecanizar más caras en una sola configuración reduce las posibilidades de que una pieza quede fuera de tolerancia, y disminuye el desperdicio de piezas y, por consiguiente, el margen de beneficio.
Las piezas que antes requerían tres o cuatro operaciones en diferentes máquinas ahora pueden procesarse de principio a fin en una sola configuración, lo que reduce el tiempo de espera entre operaciones, así como el tiempo de ciclo en sí.
Las piezas complejas y multifacéticas —las que ofrecen los mejores márgenes— son precisamente los trabajos que un taller de mecanizado de 3 ejes tiene que rechazar o subcontratar. La máquina de 5 ejes adecuada le permite presupuestarlas usted mismo.
Una máquina que reduce los desperdicios, disminuye la mano de obra por pieza y permite optar a trabajos mejor remunerados recupera su inversión inicial más rápido de lo que sugiere el precio de venta; el error reside en comparar las máquinas únicamente en función del precio de compra.
Mito 1: “El mecanizado de 5 ejes es solo para la industria aeroespacial”.
Realidad: La industria aeroespacial popularizó el trabajo simultáneo de 5 ejes, pero los talleres de moldes y matrices, los fabricantes de dispositivos médicos y los talleres de mecanizado en general ahora utilizan 5 ejes por la misma razón: menos configuraciones en piezas complejas.
Mito 2: “Más ejes siempre significan una mejor máquina”.
Realidad: Una máquina de 5 ejes que permanece inactiva realizando tareas de 3 ejes no está amortizando su precio. El número correcto de ejes se ajusta a la geometría de la pieza, no al número más alto que aparece en la hoja de especificaciones.
Mito 3: “La programación de máquinas de 5 ejes es demasiado compleja para que un taller pequeño o mediano la gestione internamente”.
Realidad: El software CAM moderno ha superado gran parte de esa brecha: los postprocesadores, la simulación de colisiones y las plantillas de trayectorias de herramientas, que antes requerían un programador especializado, ahora son estándar en los paquetes CAM más utilizados. La curva de aprendizaje es real, pero ya no representa el obstáculo que solía ser.
Mito 4: “Si tienes una máquina de 5 ejes, deberías hacerla funcionar en modo simultáneo”.
Realidad: La mayoría de las piezas no requieren un contorneado continuo de 5 ejes; el posicionamiento indexado 3+2 permite trabajar con piezas multifacéticas, reduciendo el tiempo de programación y el riesgo. Reserve el mecanizado simultáneo para piezas con superficies curvas continuas.
P: ¿Cuál es la diferencia entre el posicionamiento 3+2 y el mecanizado simultáneo de 5 ejes?
A: El mecanizado 3+2 (indexado) bloquea los ejes rotatorios después de cada movimiento y corta con trayectorias de herramienta estándar de 3 ejes; el mecanizado simultáneo de 5 ejes mantiene los cinco ejes moviéndose juntos para cortar superficies curvas continuas.
P: ¿Cuánto cuesta un centro de mecanizado de 5 ejes?
R: El precio depende del área de trabajo, la configuración del husillo, el sistema de control y si necesita capacidad de posicionamiento simultáneo completo o solo posicionamiento indexado. Dos máquinas que parecen similares sobre el papel pueden tener precios muy diferentes. Solicite un presupuesto basado en los planos de sus piezas reales en lugar de comparar únicamente los precios de lista.
P: ¿Cuánto tiempo tarda la instalación y la puesta en marcha?
R: Depende del tamaño de la máquina, de la preparación de sus instalaciones (suministro eléctrico, cimentación, acceso para grúa) y de si el sistema de control requiere una configuración personalizada. Confirme un plazo realista con su proveedor antes de comprometerse con una fecha de entrega.
P: ¿Qué tolerancias puede mantener un centro de mecanizado de 5 ejes?
A: Las tolerancias alcanzables dependen de la máquina, las herramientas, el sistema de sujeción y el material de la pieza; no existe un valor único que se aplique a todos los casos. Solicite a su proveedor un proceso de control de calidad documentado y, de ser posible, una muestra cortada de su pieza real, en lugar de basarse únicamente en la información de la hoja de especificaciones.
P: ¿Puede un centro de mecanizado de 5 ejes seguir realizando trabajos estándar de 3 ejes?
R: Sí. Bloquear los ejes rotatorios convierte cualquier máquina de 5 ejes en una fresadora de 3 ejes, evitando así que permanezca inactiva entre trabajos complejos. Esta es una de las razones por las que el mayor costo inicial resulta más fácil de justificar para talleres con cargas de trabajo variadas.
Elegir el centro de mecanizado de 5 ejes adecuado se reduce a tener en cuenta cuatro aspectos que se ajusten a sus piezas: la arquitectura, la cantidad de trabajo que realmente requiere corte simultáneo frente a corte indexado 3+2, su volumen de producción y el coste real de la máquina durante toda su vida útil, no solo la factura.
Cada reconfiguración que elimines representa tiempo, precisión y margen de beneficio que podrás conservar, pero solo si la máquina se ajusta realmente a lo que utilizas, y no al número más alto en una hoja de especificaciones.
Envíanos tus planos; te ayudaremos a encontrar la configuración adecuada, no solo la que nosotros preferiríamos vender.
Contacte con CNC Yangsen para encontrar la solución de mecanizado CNC adecuada a sus necesidades de producción.